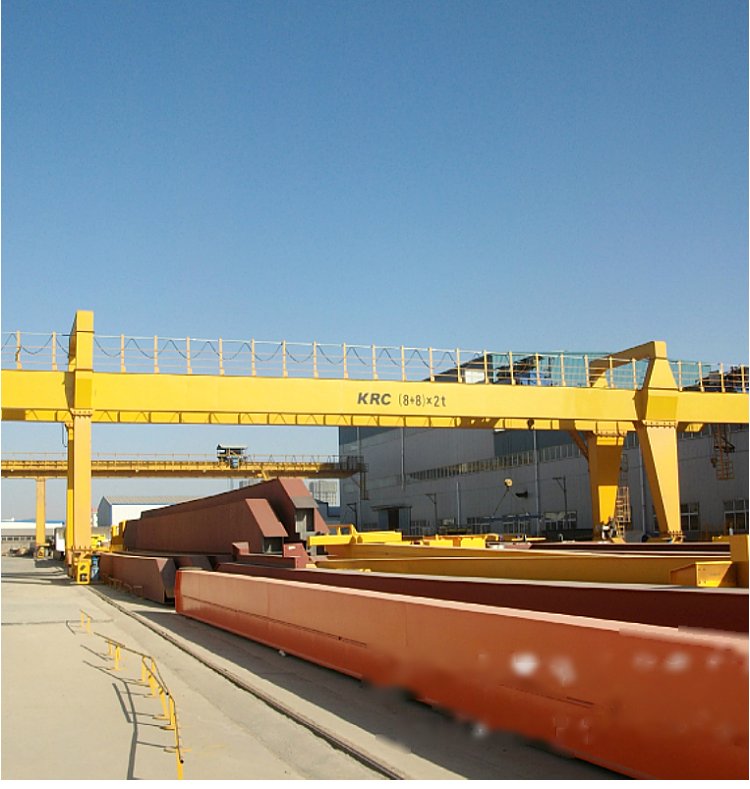
天车端梁与双梁端梁加工制造 从φ300轮端梁到马达驱动方案
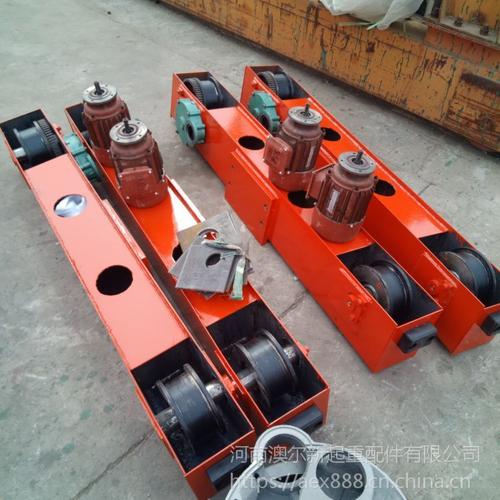
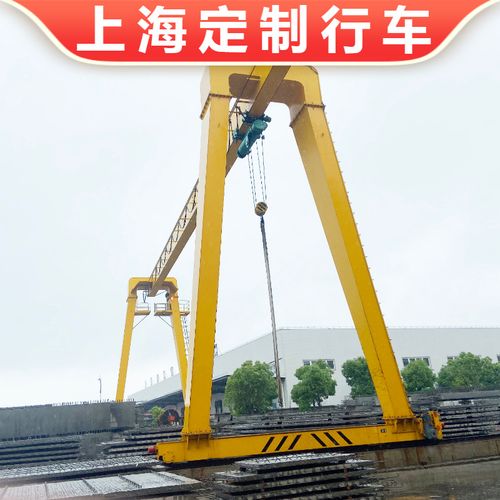
天车(桥式起重机)作为工业搬运的核心设备,其端梁是承载与行走的关键部件。端梁连接主梁与车轮组,直接承受整机重量与动态载荷。本文将围绕天车端梁的加工制造,重点探讨φ300轮端梁、双梁端梁、马达驱动端梁等典型结构的技术要点与工艺方案。
一、端梁的功能与结构分类
端梁位于天车主梁两端,通过法兰或焊接与主梁连接,下部安装车轮组(角型轴承箱或45°剖分式),并集成驱动装置与缓冲器。按车轮直径区分,常见规格有φ300、φ400、φ500等;按主梁形式分为单梁端梁和双梁端梁;按驱动方式分为集中驱动与分别驱动(马达端梁)。φ300轮端梁属于中小吨位天车的典型配置,适用于5-20吨桥式起重机,具有结构紧凑、轮压适中的特点。
二、φ300轮端梁加工要点
φ300轮端梁的加工核心在于车轮安装面的精度控制。车轮直径300mm对应轨道QU70或P38,端梁本体通常采用Q235B或Q345B钢板焊接成箱形结构。加工流程包括:下料→坡口→组对→焊接→退火→机加工。关键工序是车轮轴承座的镗孔加工,要求两轴孔同轴度≤0.05mm,端面垂直度≤0.1mm,以保证车轮平行度与啃轨控制。对于φ300轮端梁,推荐采用数控双面镗床一次装夹完成两侧轴承孔加工,避免二次装夹误差。
三、双梁端梁的结构特点与焊接工艺
双梁端梁用于双梁桥式起重机,端梁跨度较大,通常由两个箱形梁通过连接板组成,或采用整体箱形结构。为保证双梁天车的整体刚性,端梁与主梁连接法兰的平面度需控制在0.5mm以内。焊接时采用CO₂气体保护焊,箱形梁内部加设隔板以防止腹板失稳;焊后需进行振动时效或退火处理消除应力,防止机加工后变形。双梁端梁加工需特别注意两端车轮组的等高性,同一端梁两车轮中心高差应≤1mm,否则将引起天车跑偏。
四、马达端梁的驱动集成方案
马达端梁(分别驱动端梁)将减速电机直接安装在端梁上,通过联轴器或链轮驱动车轮。其加工难点在于电机安装座的定位精度与减速机输出轴与车轮轴的同轴度。通常采用模块化设计:端梁本体预留标准电机法兰接口,机加工时以车轮轴线为基准,通过镗模保证电机座位置度≤0.3mm。对于双梁马达端梁,需在一侧端梁安装驱动装置,另一侧为从动轮,电气控制上采用变频调速实现同步运行。加工时注意预留电缆穿线管与接地装置,满足天车加工的安全规范。
五、天车加工的全流程质量控制
天车端梁加工属于 heavy fabrication 范畴,需建立从原材料到成品的检验体系。下料阶段控制钢板平面度与切割垂直度;焊接阶段监控层间温度与焊缝探伤;机加工阶段用三坐标测量仪或激光跟踪仪检测轴承孔位置度、法兰平面度及对角线偏差。对于φ300轮端梁,成品验收应包含车轮踏面与端梁底面的平行度(≤0.5/1000)及同一端梁两车轮的跨度偏差(≤±2mm)。所有端梁须进行静载试验,验证结构强度与焊缝质量。
六、选型与维护建议
选用φ300轮端梁时需核对天车吨位与轮压,避免超载导致端梁疲劳开裂。双梁端梁应优先选择带调平垫片的法兰连接形式,便于安装调整。马达端梁需定期检查减速机油脂与联轴器弹性体磨损,每季度检测车轮磨损量,确保行走平稳。天车加工企业在端梁制作中应严格遵循GB/T 3811-2008《起重机设计规范》与JB/T 1306-2008《电动单梁起重机》相关要求。
天车端梁虽为辅助结构,却直接影响整机运行精度与寿命。φ300轮端梁适用于中小吨位场景,双梁端梁强调结构整体性,马达端梁则集成驱动系统,三者加工共性在于以车轮轴线为基准的高精度镗孔与焊接变形控制。通过合理的工艺规划与严格检测,可保障天车端梁的可靠性与互换性,为物料搬运提供坚实基础。
最新产品